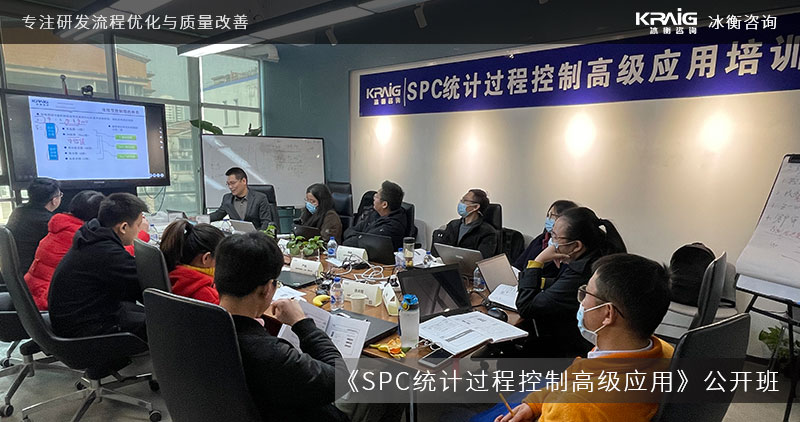
二天课程从系统分析过程控制理论入手,系统地、全面地介绍新版统计过程控制的原理和实践。对传统的休哈特控制图进行深入的研究,深刻理解其目的,统计原理,使用场所,使用方法等。同时对汽车行业SPC手册(新版)提到的各种特殊情况下的控制图,如基于概率的控制图、短制程控制图、侦测微小变化的控制图等进行探讨和系统学习。
系统理解各种能力或/和性能指数(CP,CPU,CPL,CPK,PP,PPK,等)以及组内能力Cw/Cwk的计算目的,使用条件,方法,统计原理。同时系统讲解在一些特殊情况下(如非正态分布,非对称公差、物理极限边界等)如何科学、客观地进行过程能力/性能分析。
讲解如何使用统计软件(Excel,Minitab等)进行SPC分析,以使学员尽快将SPC运用到日常工作实践中。同时着重讲解如何分析软件的计算结果,如何从软件绘制的图表中获得过程改进决策用的信息。
新版SPC应用培训特色:
我们注重理论的同时,更是通过大量的实例讲解、小组讨论和练习,使学员系统地、全面地理解各种控制图(包括复杂的控制图)的应用;关注如何来阅读SPC图上的信息并作出反应(OCAP),如何对过程进行控制和持续改进。
新版SPC应用培训目标:
- 全面、系统理解新版SPC的基本原理和实践方法,熟练掌握过程变差及其评价方法,开展过程能力的评估;
- 掌握新版SPC在公司的推行步骤,并具备在公司中推行SPC的全面知识;
- 全面掌握常见休哈特控制图(如:均值、极差图和均值、标准差图,p控制图),并能对控制图作解释;
- 掌握新版中各类特殊控制图(如:非正态数据的控制图,多变量控制图,回归控制图等)的应用环境及应用方法;
- 掌握新版中提出的过程能力分析方法;掌握特殊情况下(如单边公差,非对称公差,非正态分布)如何进行过程能力的评估;
- 熟练掌握运用软件(Excel、Minitab)进行SPC运用。
新版SPC应用培训学员背景要求:
- 对数理统计方面基础知识(如变差、正态分布、方差、标准偏差等)已经掌握。
- 初步了解数理统计方面较复杂知识(如假设检验,BOX-COX变换,残差等)。
- 了解常见的统计软件操作,掌握质量管理体系、先期产品策划知识和过程控制理论,以及基本的产品生产过程知识。